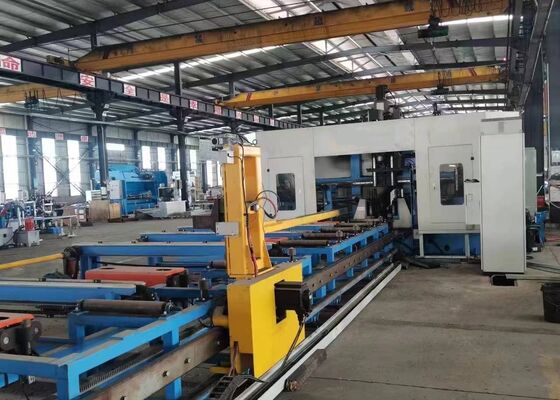
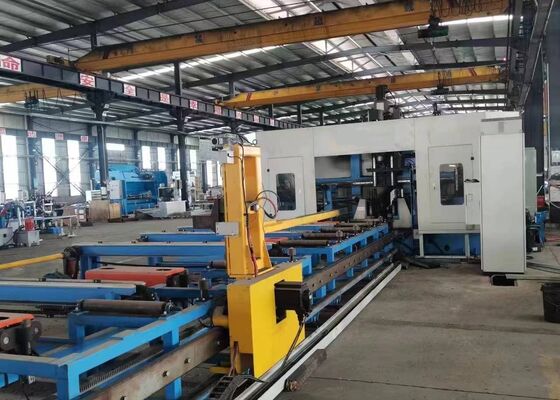
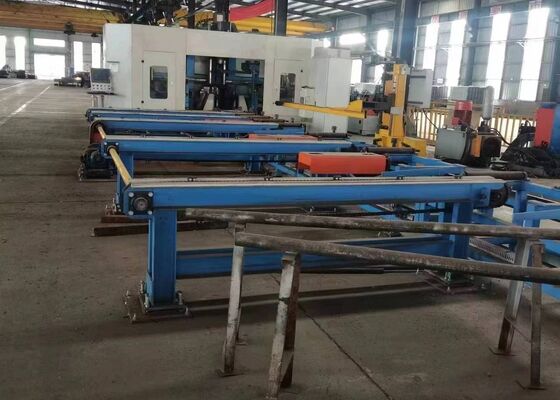
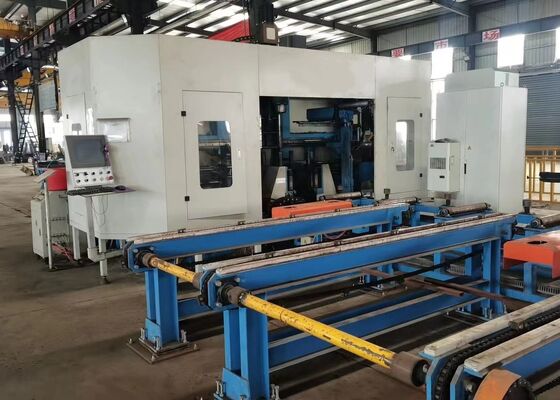
Modello BHD1250C CNC H Beam Drilling Sawing and Shearing Machine Line BT40 Fuso principale
Introduzione al prodotto:
Questa linea di perforazione CNC a trazione è appositamente progettata per applicazioni di perforazione ad alta precisione su componenti strutturali a trazione H. Dotata di tre unità di fusione ad alta precisione,la macchina offre prestazioni di perforazione multi-direzionale efficienti con eccellente precisione di lavorazione e comodità operativaCome soluzione di lavorazione affidabile e avanzata per l'industria della fabbricazione dell'acciaio, è ampiamente applicata in vari settori, tra cui le strutture in acciaio per la costruzione, l'ingegneria dei ponti,produzione di torri di trasmissione, e progetti di struttura della rete su larga scala.
Informazioni sulla configurazione del prodotto:
| Parametro del fascio H |
Dimensione massima Larghezza x altezza |
1250x600 mm |
| Min. Dimensione Larghezza x Altezza |
200×75 mm |
| Max. Lunghezza del raggio |
12000 mm |
| Fuso principale |
- Qty. |
3 |
| Modello |
BT1 commercio |
| Potenza del motore |
3x11 kW |
| Velocità del mandrino |
200 ‰ 3000 giri/min |
| Diametro massimo del foro |
φ40 mm |
| Potenza del motore |
Potenza del servomotore di alimentazione |
2x3 kW |
| Potenza del servomotore di posizionamento |
2x3 kW |
| Precisione di elaborazione |
Diviazione della distanza tra le fori |
Due buchi entro un metro. |
± 0.5 |
| Il valore di deviazione ammissibile aumenta di ±0,2 mm per ogni ulteriore metro della distanza tra le fori e il massimo non supera ±2 mm. |
| Diviazione del margine finale |
±1,0 mm |
| Sistema idraulico |
Pressione della pompa idraulica |
7 MPa |
| Potenza del motore della pompa di olio |
7 kW |
| Sistema elettrico |
Metodo di controllo |
PLC |
| Numero di assi CNC |
7 |
| Dimensione complessiva (L x P x H) |
32000x6200x4000 |

Caratteristiche del prodotto
1. La macchina di taglio e perforazione 3D CNC a fascio H comprende un telaio per macchine pesanti, un sistema di alimentazione CNC, un sistema di movimentazione dei materiali, un sistema di controllo elettrico, un sistema idraulico, un sistema di raffreddamentosistema di lubrificazione, unità di raccolta di rottami e altri gruppi ausiliari, progettati con un letto macchina fisso e una configurazione di pezzo mobile,l'apparecchiatura è appositamente progettata per la lavorazione di travi H di grandi dimensioniEsso consente una produzione automatizzata continua, garantendo al contempo un'elevata efficienza di lavorazione, una stabilità operativa affidabile e prestazioni di lavorazione costanti.
2La struttura della macchina è costituita dal letto principale della macchina, da un'assemblaggio di tavoli scorrevoli CNC, da meccanismi di supporto, da unità di fissaggio superiori, da unità di fissaggio laterali e da sistemi di rilevamento del pezzo da lavoro.Gli impianti di scarico CNC sono composti da slitte fisse, scivoli laterali mobili e unità di scorrimento del mandrino superiore, sviluppati specificamente per la lavorazione del raggio H, ogni gruppo di scorrimento comprende una piastra scorrevole, una base di scorrimento, una testa di mandrino,di cilindrata inferiore o uguale a 50 cm3, cilindro utensile, motore a frequenza variabile, servomotore, guide lineari e viti di precisione, che forniscono un posizionamento preciso, un movimento liscio e prestazioni di lavorazione stabili.
3Il sistema di alimentazione CNC è costituito da bracciali di supporto, meccanismi di trasmissione rack-and-pinion, servomotori, riduttori e manipolatori di alimentazione.il manipolatore di alimentazione trasporta con precisione i pezzi di lavoro a fascio H lungo l'asse X, garantendo un controllo accurato dell'alimentazione, un posizionamento stabile del materiale e un trasferimento affidabile del pezzo durante l'intera operazione di lavorazione.
4Il sistema di movimentazione dei materiali comprende sia un trasportatore di alimentazione sia un trasportatore di alimentazione.e meccanismi di posizionamento laterale, che facilitano il trasporto dei profili in acciaio, il posizionamento accurato dell'asse Y e il carico coordinato del materiale con il sistema di alimentazione CNC,assicurando così un'alimentazione efficiente e stabile del pezzoIl trasportatore di scarico è costituito da supporti di scarico e da gruppi di rulli, che consentono il trasporto agevole e affidabile dei pezzi finiti dopo il processo di lavorazione.
5Il sistema di raffreddamento utilizza una combinazione di metodi di raffreddamento interno ed esterno, unitamente alla tecnologia di lubrificazione a nebbia di petrolio, per controllare efficacemente il calore generato durante le operazioni di perforazione.Questa soluzione di raffreddamento ottimizzata riduce il consumo di liquido di raffreddamento, riduce i costi di produzione complessivi, favorisce una produzione più pulita e rispettosa dell'ambiente,e prolunga la durata di servizio dell'utensile di trivellazione riducendo al minimo l'usura termica e il degrado dell'utensile legato al calore.
6Il sistema idraulico fornisce una potenza idraulica affidabile per il meccanismo di fissaggio superiore, il meccanismo di fissaggio laterale, i cilindri degli utensili e altri componenti azionati idraulicamente.Garantisce un fissaggio sicuro e stabile del pezzo lavorato mantenendo un funzionamento affidabile della macchina durante tutto il ciclo di lavorazione.
7Il sistema pneumatico fornisce energia da aria compressa al manipolatore di alimentazione, ai cilindri di rilevamento e ad altri componenti azionati pneumaticamente.e un funzionamento automatizzato affidabile dei meccanismi di macchina pertinenti.
8Il sistema di lubrificazione combina la lubrificazione automatica centralizzata con i metodi di lubrificazione manuale.Il sistema di lubrificazione centralizzato fornisce una lubrificazione tempestiva e accuratamente misurata ai componenti in movimento critici, comprese le vie di guida lineari e i gruppi di vite a piombo di precisione, riducendo efficacemente l'attrito meccanico e l'usura mantenendo la precisione di lavorazione e l'affidabilità dell'attrezzatura a lungo termine.
9Il sistema di controllo della macchina integra un computer industriale, un controller PLC e componenti di controllo associati per ottenere un funzionamento intelligente e automatizzato della macchina.I programmi di elaborazione possono essere generati importando disegni CAD o inserendo parametri di lavorazione tramite interfacce USB o input da tastieraIl sistema consente di memorizzare, richiamare, visualizzare e trasferire i programmi di lavorazione in base ai numeri di parti designati quando necessario.Permette inoltre di regolare manualmente i singoli parametri di lavorazione supportando l'esecuzione completamente automatica dell'intero ciclo di produzione, migliorando notevolmente la flessibilità operativa, l'efficienza della produzione e la produttività complessiva della produzione.
Durante le sessioni di dimostrazione dei campioni, la trave CNC e la perforazione della lamiera, la marcatura,e la macchina da taglio mostra efficacemente le sue capacità di elaborazione utilizzando campioni standard di fascio H con diverse larghezze di flangia e spessori di tela, insieme a campioni di acciaio di canalizzazione in varie dimensioni.filettini con tappatura pulita e precisa, e modelli di marcatura chiaramente definiti, che forniscono una dimostrazione completa della sua eccellente precisione di lavorazione, coerenza del processo,e affidabilità operativa nelle applicazioni industriali pratiche.
La macchina CNC ad alta velocità per la trivellazione, marcatura e taglio di travi H è utilizzata principalmente negli impianti di produzione di strutture in acciaio e nei progetti di costruzione di ponti.garantisce una precisione di lavorazione delle travi H utilizzate nelle cornici e nelle strutture di supporto, che fornisce una solida base per l'assemblaggio stabile delle strutture in acciaio.migliorare l'integrità strutturale dei ponti e consentire loro di resistere efficacemente a carichi a lungo termineCon la sua eccezionale efficienza operativa, questa macchina offre un supporto affidabile per questi settori essenziali delle infrastrutture, contribuendo al buon andamento dei progetti correlati.


 Il tuo messaggio deve contenere da 20 a 3000 caratteri!