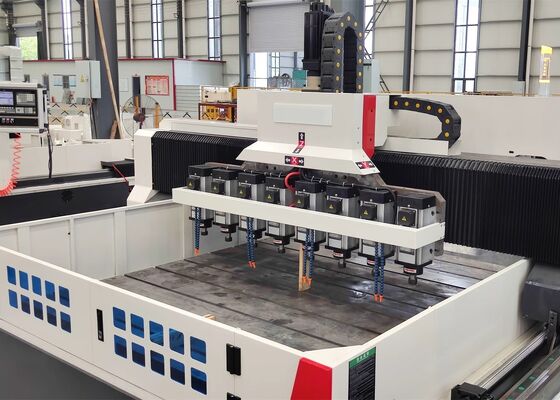
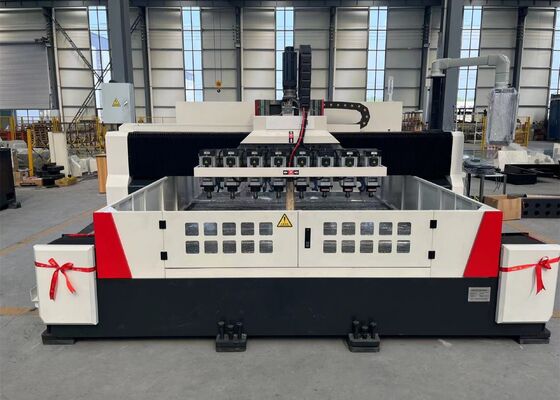
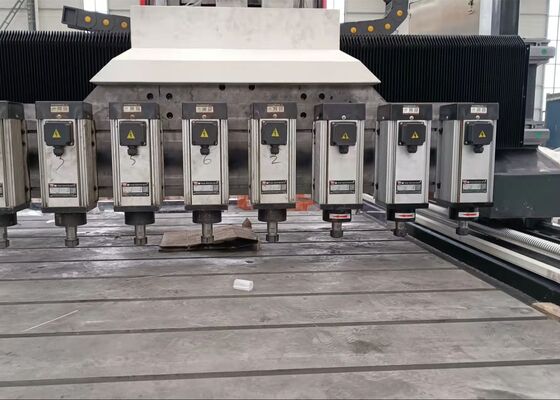
Macchina per foratura CNC ad alta velocità con portale per piastra setaccio con cono mandrino ER20
Applicazioni:
Questa macchina è progettata principalmente per la foratura ad alta efficienza di pezzi come piastre setaccio e piastre sottili entro l'intervallo di spessore applicabile. È in grado di produrre fori passanti in componenti sia monomateriale che multistrato. Le operazioni di lavorazione sono controllate tramite un sistema digitale, fornendo un processo operativo intuitivo e una gestione efficiente della produzione. L'attrezzatura è adatta per la produzione automatizzata, ad alta precisione, multi-specifica e ad alto volume.
Configurazione dei parametri:
| Dimensioni del pezzo |
LxL |
3000x1000 mm |
| Altezza del portale |
200 mm |
| Testa di foratura a slitta verticale |
Quantità. |
8 |
| foro conico del mandrino |
ER20 |
| Diametro massimo di foratura |
Φ 1-Φ6 mm |
| Spessore massimo |
≤180 mm |
| Potenza motore mandrino servo |
2.2kW |
| Convertitore di frequenza |
8x2.2kW |
| Distanza dall'estremità inferiore del mandrino al piano di lavoro |
0-200mm |
| Movimento laterale della testa di potenza |
Corsa orizzontale massima |
1000 mm |
| Velocità di movimento laterale |
0~7 giri/min |
| Potenza motore servo per movimento laterale |
2.4kW |
| Movimento longitudinale del portale (asse Y) |
Corsa di avanzamento massima |
3000 mm |
| Velocità di avanzamento |
0~7 m/min |
| Potenza motore servo di avanzamento |
2x2.4kW |
| Movimento di avanzamento del ram verticale (asse Z) |
Corsa massima |
200 mm |
| Velocità di movimento |
0~7 m/min |
| Potenza motore servo |
2.4kW |
| Precisione di posizionamento a tre assi |
X/Y/Z/A/B/C |
±0.015/1000mm |
| Precisione di riposizionamento a tre assi |
X/Y/Z/A/B/C |
±0.01/1000mm |

Struttura della macchina:
La macchina è composta principalmente da un piano di lavoro, un portale mobile, una sella mobile, molteplici teste di foratura, un sistema di lubrificazione automatica, assemblaggi protettivi, un sistema di raffreddamento a circolazione, un sistema di controllo CNC digitale e un sistema di controllo elettrico. Gli assemblaggi di guide lineari a rulli forniscono supporto strutturale e guida, mentre gli assemblaggi di viti a ricircolo di sfere di precisione forniscono una trasmissione del movimento accurata, garantendo un'elevata precisione di posizionamento e ripetibilità durante tutto il processo di lavorazione.
1. Piano di lavoro:
Il basamento e il piano di lavoro della macchina sono realizzati come fusioni integrali in ghisa grigia (HT250). Dopo aver subito un trattamento di ricottura secondaria e di invecchiamento, i componenti vengono lavorati di precisione per ottenere un'eccezionale rigidità statica e dinamica, mantenendo un'eccellente stabilità dimensionale e resistenza alla deformazione. La superficie del piano di lavoro è rifinita di precisione e incorpora cave a T sistematicamente disposte per un bloccaggio efficiente e sicuro del pezzo. Due guide lineari di alta precisione sono installate su ciascun lato della base del basamento, fornendo una distribuzione equilibrata del carico sulle guide e migliorando significativamente la rigidità strutturale, la resistenza alla trazione e la resistenza alla compressione della macchina utensile. Il meccanismo di azionamento utilizza un servomotore AC combinato con un gruppo vite a ricircolo di sfere di precisione in una configurazione a doppio azionamento laterale, consentendo un movimento stabile e preciso del portale lungo l'asse Y. I bulloni di livellamento regolabili sono posizionati uniformemente sulla parte inferiore del basamento, consentendo una comoda regolazione del livello e dell'allineamento del basamento e del piano di lavoro.
2. Portale mobile:
Il portale mobile è prodotto in ghisa grigia (HT250) tramite fusione e lavorazione di precisione, fornendo una solida e rigida base strutturale. La sezione anteriore del portale è dotata di due gruppi di guide lineari a rulli ad alto carico, due set di gruppi vite a ricircolo di sfere di precisione e due servomotori, che consentono alle slitte delle teste di potenza di viaggiare con precisione lungo l'asse Y. Ogni slitta della testa di potenza è dotata di una testa di foratura individuale per le operazioni di lavorazione. Il movimento del portale è azionato da servomotori tramite giunti di precisione che trasmettono il movimento ai gruppi vite a ricircolo di sfere, garantendo un movimento fluido, una trasmissione affidabile e un posizionamento preciso.
3. Sella mobile:
La sella mobile è un gruppo strutturale in ghisa di precisione progettato per fornire un supporto stabile e un posizionamento accurato della testa di foratura. È dotata di due guide temprate CNC ad alto carico, un gruppo vite a ricircolo di sfere di precisione e un riduttore epicicloidale di alta precisione collegato a un servomotore. Questa configurazione di trasmissione aziona la testa di foratura lungo l'asse Z e supporta le operazioni di avvicinamento rapido, avanzamento controllato, rientro rapido e arresto. Incorpora inoltre funzioni automatiche di rottura del truciolo, rimozione del truciolo e pausa, migliorando la continuità della lavorazione e l'efficienza operativa.
4. Testa di foratura:
La testa di foratura è dotata di un motore mandrino trifase dedicato che aziona direttamente il gruppo mandrino di precisione. Il mandrino è supportato da una configurazione di cuscinetti a contatto obliquo giapponesi a cinque file, composta da tre cuscinetti anteriori e due posteriori, che forniscono un supporto stabile del mandrino e consentono una regolazione continua della velocità. Il meccanismo di avanzamento è azionato da un servomotore accoppiato a un gruppo vite a ricircolo di sfere di precisione, garantendo un movimento di avanzamento preciso e reattivo. I sistemi degli assi X e Y supportano il movimento coordinato sotto controllo semi-chiuso, consentendo alla macchina di eseguire operazioni di interpolazione sia lineare che circolare. Il naso del mandrino è dotato di un portautensili ER per fornire un bloccaggio sicuro e preciso degli utensili di foratura.


 Il tuo messaggio deve contenere da 20 a 3000 caratteri!