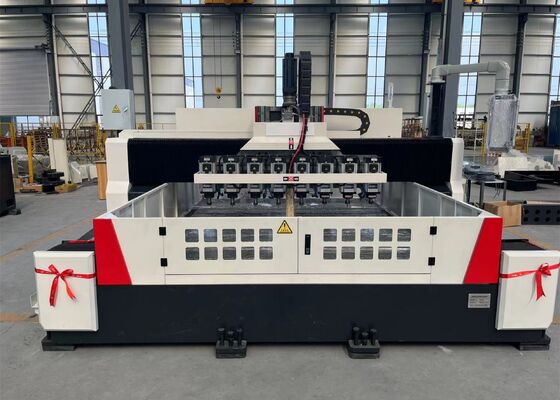
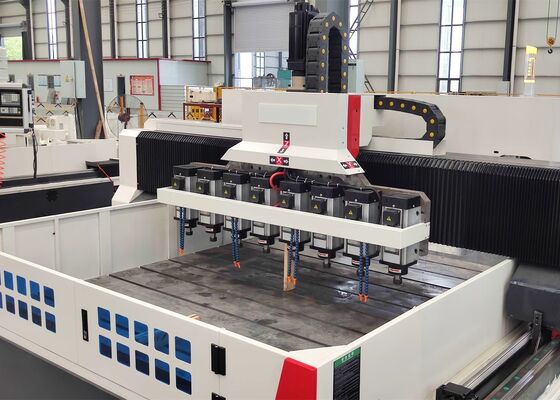
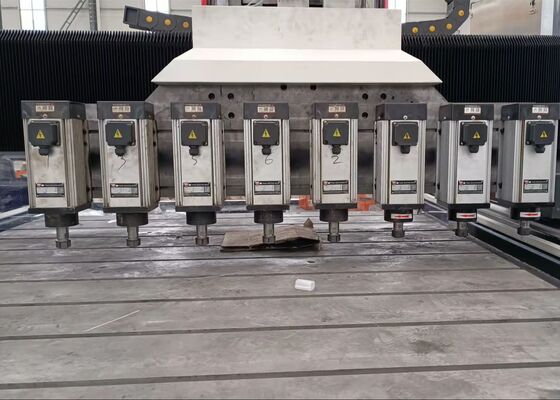
Foratrice CNC con cono mandrino ER25 per piastre forate e lamiera sottile, diametro di foratura da Φ 1 a Φ 6 mm
Applicazioni:
Questa attrezzatura è sviluppata principalmente per la foratura ad alta efficienza di pezzi come piastre forate, piastre setaccio e lamiere sottili nell'intervallo di spessore di lavorazione applicabile. È in grado di produrre fori passanti in componenti omogenei e in materiali compositi. L'intera operazione di lavorazione è governata da un sistema di controllo digitale CNC, garantendo un funzionamento conveniente e supportando la produzione automatizzata, ad alta precisione, multi-specifica e di grandi volumi.
Configurazione dei parametri:
| Dimensioni del pezzo |
LxL(mm) |
2000*2000mm |
| Altezza del portale |
300mm |
| Testa di foratura a slitta verticale |
Quantità. |
8 |
| foro conico mandrino |
ER25 |
| Diametro massimo di foratura |
Φ 1-Φ6mm |
| Velocità mandrino |
50-6000 giri/min |
| Potenza motore mandrino servo |
2.2KW |
| Inverter |
2.2KW |
| Distanza dall'estremità inferiore del mandrino al piano di lavoro |
0-300mm |
| Movimento laterale della testa |
Corsa orizzontale massima |
2000mm |
| Velocità di movimento laterale |
0~7 m/min |
| Potenza motore servo per movimento laterale |
2.4*1 |
| Movimento longitudinale del portale |
Corsa di avanzamento massima |
2000 |
| Velocità di avanzamento |
0~7 |
| Potenza motore servo di avanzamento |
2*2.4kw |
| Movimento di avanzamento del ram verticale |
Corsa massima |
300mm |
| Velocità di movimento |
0~7m/min |
| Potenza motore servo |
2.4kW*1 (freno) |
| Precisione di posizionamento a tre assi |
X/Y/Z/A/B/C |
±0.015/1000mm |
| Precisione di riposizionamento a tre assi |
X/Y/Z/A/B/C |
±0.01/1000mm |

Struttura della macchina:
La macchina utensile comprende principalmente un piano di lavoro, un portale mobile, una sella mobile, molteplici unità mandrino di foratura, un sistema di lubrificazione automatica centralizzata, assemblaggi protettivi, un sistema di raffreddamento a circolazione, un sistema di controllo CNC e un sistema di controllo elettrico. Gli assi mobili sono guidati da guide lineari a rulli di precisione e azionati da assemblaggi a vite a ricircolo di sfere ad alta precisione, fornendo eccellente precisione di posizionamento, ripetibilità e stabilità operativa.
1. Piano di lavoro:
Il basamento e il piano di lavoro della macchina sono realizzati come componenti integrati in ghisa grigia (HT250). Dopo il trattamento di ricottura secondaria e invecchiamento, le fusioni vengono sottoposte a lavorazione di precisione per ottenere un'eccellente rigidità statica e dinamica, prevenendo efficacemente la deformazione. La superficie del piano di lavoro è rifinita con precisione e incorpora cave a T posizionate logicamente per un bloccaggio sicuro e conveniente del pezzo. Una guida lineare di alta precisione è installata su ciascun lato della base del basamento, fornendo una distribuzione uniforme del carico sulle guide e migliorando sostanzialmente la rigidità complessiva, nonché la resistenza alla trazione e alla compressione della macchina utensile. Il meccanismo di azionamento adotta un motore servo AC combinato con un assemblaggio a vite a ricircolo di sfere di precisione per un azionamento sincrono su entrambi i lati, consentendo al portale di viaggiare accuratamente lungo l'asse Y. Viti di livellamento regolabili sono disposte sotto il basamento, facilitando il livellamento e l'allineamento convenienti del basamento e del piano di lavoro.
2. Portale mobile:
Il portale mobile è realizzato in ghisa grigia (HT250) attraverso processi di fusione e lavorazione di precisione. Due assemblaggi di guide lineari a rulli ad alta capacità di carico, due set di assemblaggi a vite a ricircolo di sfere di precisione e due servomotori sono installati sulla parte anteriore del portale, consentendo alle slitte della testa di muoversi agevolmente lungo l'asse Y. Ogni slitta della testa è dotata di una testa di foratura indipendente. Il movimento del portale è controllato con precisione da servomotori che trasmettono il movimento alle viti a ricircolo di sfere tramite accoppiamenti di alta precisione, garantendo un posizionamento stabile e accurato.
3. Sella mobile:
La sella mobile è un assemblaggio strutturale in ghisa lavorata con precisione, progettato per fornire un movimento stabile e accurato dell'unità di foratura. Incorpora due guide temprate CNC ad alta capacità di carico, un assemblaggio a vite a ricircolo di sfere di precisione e un riduttore epicicloidale di alta precisione accoppiato a un servomotore. Questa configurazione aziona la testa di foratura lungo l'asse Z e consente operazioni di avvicinamento rapido, avanzamento controllato, ritiro rapido e arresto. Il sistema fornisce anche funzioni automatiche di rottura del truciolo, evacuazione del truciolo e pausa programmata per migliorare l'efficienza di lavorazione e la comodità operativa.
4. Testa di foratura:
La testa di foratura è dotata di un motore mandrino trifase dedicato che aziona direttamente un assemblaggio mandrino di precisione. Il mandrino è supportato da una configurazione di cuscinetti a contatto obliquo giapponesi a cinque file, composta da tre cuscinetti anteriori e due posteriori, che garantiscono un funzionamento stabile e una regolazione continua della velocità del mandrino. Il meccanismo di avanzamento è azionato da un servomotore in combinazione con un assemblaggio a vite a ricircolo di sfere di precisione. I movimenti degli assi X e Y supportano il collegamento coordinato sotto controllo semi-anello chiuso, consentendo sia l'interpolazione lineare che l'interpolazione circolare. Il naso del mandrino è configurato con un portautensili ER per alloggiare gli utensili di foratura corrispondenti e garantire un bloccaggio affidabile dell'utensile.


 Il tuo messaggio deve contenere da 20 a 3000 caratteri!