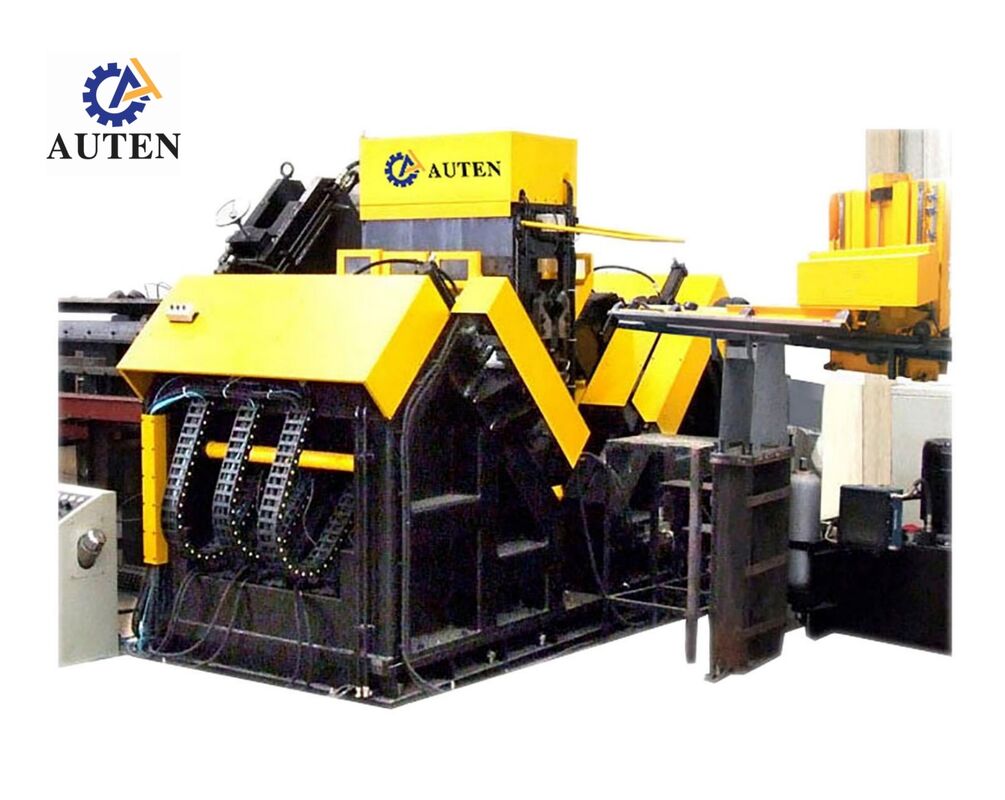
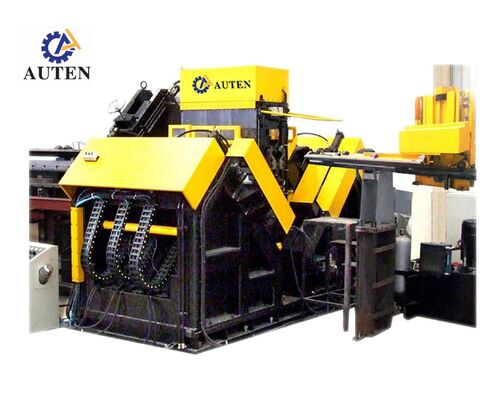
Macchina di perforazione e marcatura ad angolo CNC di precisione con tecnologia di controllo servo
Introduzione al prodotto:
La linea di perforazione, marcatura e taglio di profilati angolari è una soluzione CNC avanzata progettata per la lavorazione rapida, precisa ed efficiente di profilati angolari nella fabbricazione di strutture in acciaio. Integrando le funzioni di perforazione, marcatura e taglio in un'unica linea automatizzata, migliora significativamente la produttività riducendo al contempo il lavoro manuale e i tempi operativi.
Dotata di un sistema di controllo CNC ad alte prestazioni, la macchina garantisce un posizionamento accurato e risultati di lavorazione coerenti. È in grado di gestire varie dimensioni di profilati angolari, rendendola adatta a diversi requisiti di progetto. L'unità di perforazione offre un posizionamento preciso dei fori, mentre il sistema di marcatura fornisce un'identificazione chiara per un facile assemblaggio. La funzione di taglio garantisce un taglio pulito e preciso per un output di alta qualità.
Ampiamente utilizzata nelle industrie delle costruzioni, delle torri di trasmissione e delle strutture in acciaio, la macchina offre prestazioni affidabili, durata ed efficienza. Il suo design intelligente e le capacità multifunzionali la rendono una scelta ideale per gli ambienti di produzione moderni che cercano precisione e produttività.
Parametri principali:
| Modello |
ADM2532 |
| Dimensione angolare (mm) |
100×100×10~250×250×32 |
| Lunghezza max. del pezzo grezzo (m) |
14 |
| Conicità del mandrino di perforazione |
BT40 |
| Diametro max. di perforazione (mm) |
Ф40 |
| Quantità di punte per lato (pz) |
3 (6 in totale su entrambi i lati) |
| Velocità di rotazione max. del mandrino (giri/min) |
6000 |
| Velocità di taglio max. della punta (m/min) |
200 |
| Assi CNC |
9 |
| Intervallo di marcatura posteriore (mm) |
50-220 (stepless) |
| Velocità max. di avanzamento dell'angolo (m/min) |
40 |
| Forza di marcatura (kN) |
1000/1200 |
| Quantità di gruppi di caratteri |
4 |
| Quantità di caratteri per gruppo |
18 |
| Dimensione del carattere (mm) |
14×10×19 |
| Sistema di raffreddamento della punta |
Raffreddamento interno a secco con atomizzazione d'aria |
| Modalità di programmazione |
Software di lofting o programmazione a istruzioni |
| Dimensioni complessive (m) |
34×8×3 |

Caratteristiche del prodotto:
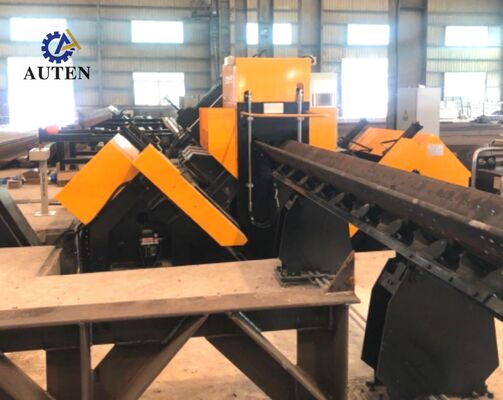
1. L'intera linea di produzione è composta da un trasportatore trasversale, un trasportatore di ribaltamento, un trasportatore di ingresso, un carrello di alimentazione CNC, due gruppi di perforazione, un gruppo di marcatura, un trasportatore di scarico automatico, una centrale idraulica e un sistema di raffreddamento elettrico. L'attrezzatura integra tecnologia CNC avanzata con alimentazione del materiale controllata da servo per ottenere un'elevata efficienza di lavorazione, un funzionamento affidabile e una precisione costante del pezzo.
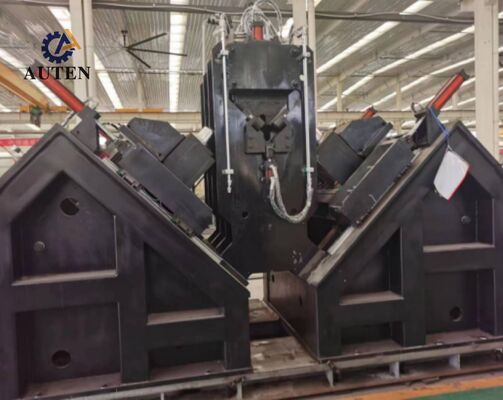
2. Un gruppo di perforazione è installato su ciascun lato della macchina. Ogni unità può ospitare tre punte di diversi diametri. L'intero gruppo di perforazione è controllato da CNC e può muoversi automaticamente per regolare la spaziatura dei fori, garantendo un posizionamento preciso dei fori e una precisione di lavorazione costante.
3. La velocità del mandrino è continuamente regolabile tramite un inverter di frequenza, mentre la velocità di avanzamento è regolata da valvole di controllo a velocità variabile. Le transizioni tra avanzamento rapido, avanzamento di lavorazione e retrazione rapida vengono eseguite automaticamente, garantendo un funzionamento fluido e una maggiore efficienza di lavorazione.
4. La linea di produzione di perforazione è dotata di un gruppo di marcatura, che consente di preimpostare comodamente gli intervalli di marcatura in base ai requisiti di lavorazione. Le operazioni di marcatura, il bloccaggio del pezzo e l'avanzamento dell'unità di perforazione sono azionati idraulicamente. I componenti principali sono importati per garantire prestazioni affidabili. Un sistema di raffreddamento a circolazione integrato aiuta a ridurre la temperatura dell'utensile e ad estendere la durata della punta.
5. Le operazioni di marcatura e perforazione vengono completate automaticamente. Al termine della lavorazione, i profilati angolari finiti vengono scaricati tramite un meccanismo di ribaltamento pneumatico, riducendo la movimentazione manuale, abbassando il carico di lavoro fisico degli operatori e migliorando l'efficienza operativa rispetto alle configurazioni di lavorazione convenzionali.
6. Il sistema di controllo integra un computer host industriale, servomotori, PLC, interruttori di monitoraggio esterni e altri componenti di controllo essenziali. Gli operatori devono solo inserire le dimensioni del pezzo, dopodiché il sistema genera automaticamente il programma di lavorazione corrispondente. I programmi possono anche essere memorizzati, selezionati, visualizzati e recuperati in base ai numeri di identificazione individuali del pezzo, facilitando una gestione della produzione conveniente.
7. La linea di lavorazione è dotata di meccanismi di supporto e pressatura del pezzo per accogliere profilati angolari con notevoli piegature o deformazioni, garantendo un posizionamento stabile e un'affidabile precisione di lavorazione durante la lavorazione.
Questi pezzi dimostrativi coprono una varietà di dimensioni standard e configurazioni di fori tipiche comunemente utilizzate nella fabbricazione di torri di trasmissione in profilati angolari. Forniscono ai potenziali clienti e al personale di ispezione qualità campioni di riferimento pratici per valutare la precisione di lavorazione, le prestazioni di lavorazione e la qualità dei componenti finiti. Esaminando i pezzi lavorati effettivi, gli utenti possono determinare se l'attrezzatura soddisfa gli standard di produzione pertinenti e le specifiche di produzione per le applicazioni di torri di trasmissione.
Nei progetti di linee di trasmissione ad altissima tensione (UHV), le torri di trasmissione devono resistere a condizioni meteorologiche avverse e a carichi strutturali considerevoli. Questa attrezzatura è progettata per produrre i componenti in profilati angolari che costituiscono l'intelaiatura portante principale di queste strutture. Esegue operazioni di perforazione e punzonatura ad alta precisione sui membri in profilati angolari utilizzati nei corpi delle torri, nei bracci trasversali e in altri assemblaggi strutturali essenziali, contribuendo a mantenere dimensioni accurate e punti di connessione affidabili. Queste capacità di lavorazione contribuiscono a migliorare l'integrità strutturale, la stabilità operativa e l'affidabilità del servizio a lungo termine per tutta la vita operativa prevista delle torri di trasmissione.


 Il tuo messaggio deve contenere da 20 a 3000 caratteri!