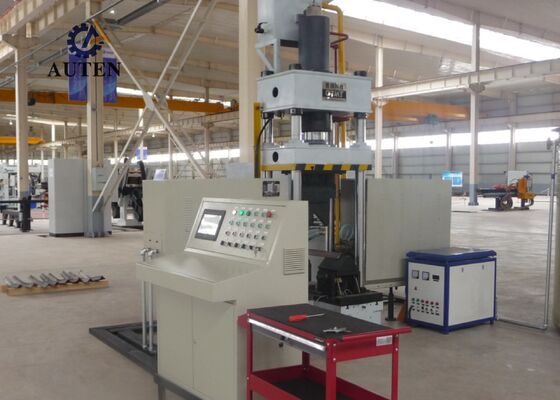
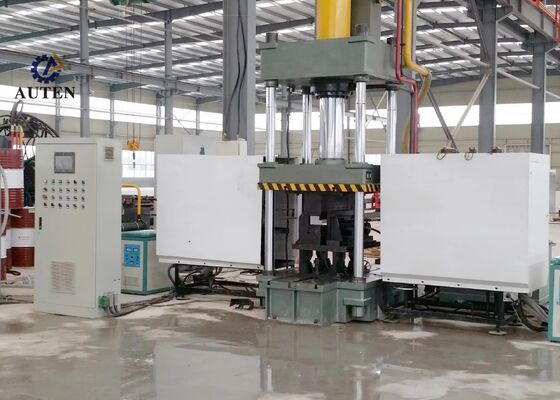
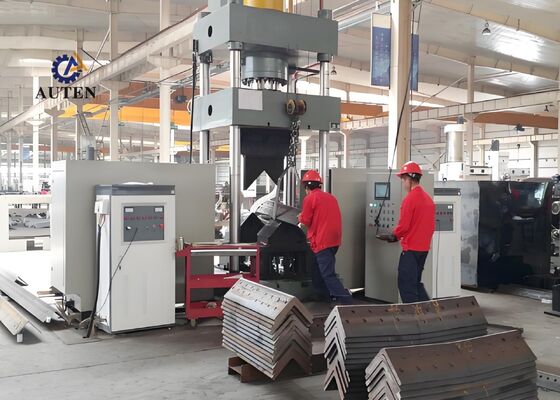
60*2KW Potenza di riscaldamento CNC Angel Steel Bending And Heating Machine 1300mm Max. altezza di apertura
Introduzione al prodotto:
Il sistema di piegatura termica CNC è progettato professionalmente e sottoposto a completi test di fabbrica per garantire una piegatura accurata e affidabile dei profili di acciaio angolare e delle lamiere di metallo piatte.È stato specificamente sviluppato per soddisfare i severi requisiti di fabbricazione delle industrie, compresa la fabbricazione di acciaio strutturale, produzione di componenti meccanici e lavorazione dei metalli architettonici.il sistema garantisce che i pannelli di acciaio angolare e di metallo lavorati siano conformi a requisiti dimensionali e strutturali elevati, che favorisce un'esecuzione efficiente e fluida delle operazioni di fabbricazione successive.
Parametri del prodotto:
| Modello |
HQ250-700 |
| Pressione del serbatoio dell'olio (kN) |
1600 |
| Dimensioni di piegatura esterne a doppio lato (calcetto in alto) (mm) |
L80*7~L250*32 |
| Grado di piegatura verso l'esterno su due lati per gli angoli (°) |
30° |
| Intervallo di piegatura singola in acciaio angolare in avanti (mm) |
L80*7~L200*20 |
| Grado di piegatura singolo in acciaio angolare in avanti (°) |
20° |
| Spessore della piastra di piegatura (mm) |
2 ~ 16 |
| Larghezza della piastra di piegatura (mm) |
700 |
| Grado di piegatura per piastre (°) |
90° |
| Intervallo di apertura e chiusura dell'angolo (mm) |
L80*7~L200*16 |
| Angolo di apertura e di chiusura (°) |
16° |
| Corso del serbatoio dell'olio (mm) |
800 |
| Altezza massima di apertura(mm) |
1300 |
| Potenza del motore (kW) |
15 |
| Potenza di riscaldamento(kW) |
60*2 |
| Asse CNC |
3 |
| Capacità del serbatoio dell'olio (L) |
630 |
| Dimensione complessiva (m) |
3.5x4.5x4.1 |

Caratteristiche del prodotto:
1L'apparecchiatura è dotata di un avanzato sistema di controllo CNC e PLC basato su un'intuitiva interfaccia uomo/macchina (HMI) touchscreen.Permette una configurazione conveniente dei parametri di elaborazione, il monitoraggio in tempo reale dello stato della macchina e una gestione della produzione semplificata, che fornisce agli operatori un ambiente operativo accessibile, affidabile ed efficiente.
2La macchina utilizza una tecnologia avanzata di riscaldamento ad induzione a frequenza ultrasonica per fornire un riscaldamento rapido e uniforme con una maggiore efficienza energetica e un minore impatto ambientale.Questo metodo di riscaldamento favorisce un aumento della capacità produttiva, costi operativi inferiori e conformità ai requisiti di protezione ambientale applicabili.
3. L'apparecchiatura presenta un design di formazione integrato che elimina la necessità di sostituzione di utensili aggiuntivi e frequenti aggiustamenti della matrice.,riduce al minimo il tempo di preparazione e migliora l'efficienza complessiva della produzione.
4. Incorporando la tecnologia di controllo CNC di precisione, la macchina esegue precise operazioni di piegatura e formazione con qualità costante, controllo dimensionale preciso,e risultati di lavorazione ripetibili, migliorando nel contempo la produttività globale della produzione.
5Il sistema integra un'unità di alimentazione idraulica indipendente con un sistema di controllo elettrico dedicato, garantendo un funzionamento conveniente, una maggiore sicurezza operativa e prestazioni affidabili della macchina.Questa configurazione è adatta per la produzione continua in ambienti industriali esigenti.
6In modalità di stampaggio a freddo, la macchina può ospitare profili di acciaio ad angolo fino a L100 × L100 × 10 mm e supporta un angolo di piegatura massimo di 5°.consente una deformazione controllata del materiale e una precisione di formazione costante.
7In condizioni di funzionamento standard, il ciclo di pressatura a freddo dura circa 10 secondi per pezzo, mentre la piegatura termica richiede generalmente circa 120 secondi per componente.I tempi di ciclo effettivi variano a seconda delle proprietà del materiale e delle dimensioni del pezzoLa flessione termica inizia in genere quando il materiale raggiunge circa 800°C e presenta un aspetto di calore rosso.I parametri specifici di riscaldamento e di formazione devono essere adattati alle caratteristiche del materiale e alla precisione dimensionale richiesta..
8Per le operazioni di piegatura termica, l'operatore inserisce i parametri di lavorazione richiesti e avvia il ciclo automatico utilizzando il pulsante di comando o l'interruttore del pedale.La macchina esegue la sequenza programmata, compresa l'alimentazione della pezza di lavoro nella zona di riscaldamento, il riscaldamento per induzione, il ritiro automatico dell'unità di riscaldamento, il fissaggio e la pressatura idraulici, il sollevamento del ram e lo scarico del pezzo finito.
9Durante le operazioni combinate di stampaggio termico e di stampaggio a freddo, il ciclo di produzione può essere avviato una volta che i parametri richiesti sono stati configurati.il ram idraulico non deve tornare completamente alla sua posizione originaleInvece, il calcolatore inferiore si alza automaticamente per creare un'apertura di 100 mm, facilitando la comoda rimozione del pezzo finito.Questa sequenza ottimizzata riduce il tempo di ciclo e migliora ulteriormente l'efficienza generale della produzione.
Questi campioni di prova, prodotti utilizzando apparecchiature di punzonatura, taglio e marcatura in acciaio angolare,conformi alle specifiche standard e ai parametri di lavorazione comunemente utilizzati nella produzione di torri angolari in acciaioEssi forniscono ai clienti pezzi di riferimento pratici per valutare la qualità della lavorazione, la precisione dimensionale e la lavorazione.Questi indicatori misurabili aiutano a dimostrare la capacità dell'apparecchiatura di soddisfare i requisiti di produzione più esigenti della fabbricazione di torri in acciaio angolare.
Nella costruzione di linee di trasmissione ad ultraalta tensione (UHV), le torri di trasmissione devono resistere a condizioni ambientali difficili e a carichi strutturali considerevoli.L'attrezzatura svolge un ruolo importante nella produzione dei componenti in acciaio angolare che formano le strutture portanti primarie delle torri. esegue operazioni di perforazione e perforazione affidabili su elementi angolari in acciaio utilizzati nei corpi delle torri, nei bracci e in altre sezioni strutturali critiche,aiuta a raggiungere dimensioni accurate e un'integrità strutturale affidabileQueste capacità di elaborazione contribuiscono alla durata delle torri di trasmissione e supportano il funzionamento sicuro, stabile e continuo dei sistemi di trasmissione di energia UHV.


 Il tuo messaggio deve contenere da 20 a 3000 caratteri!