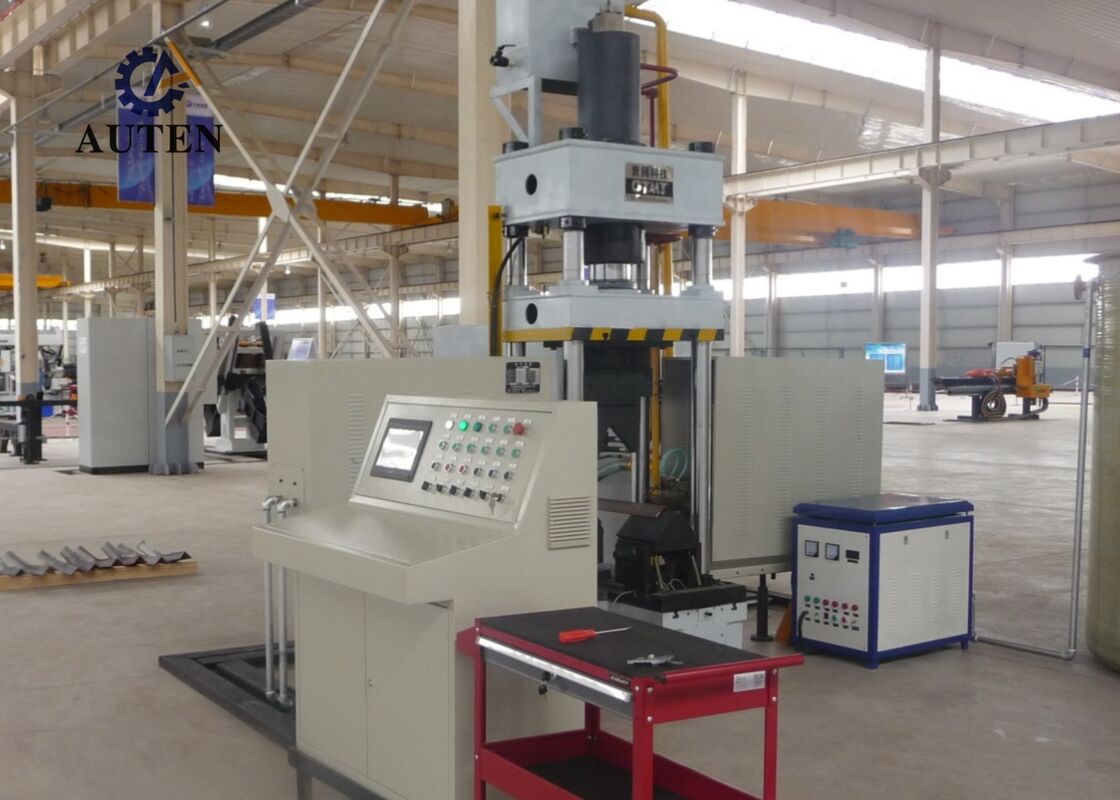
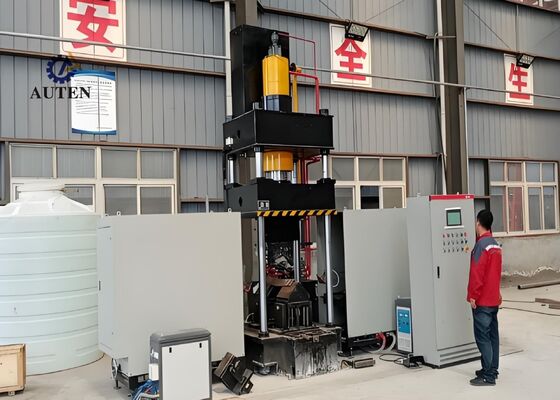
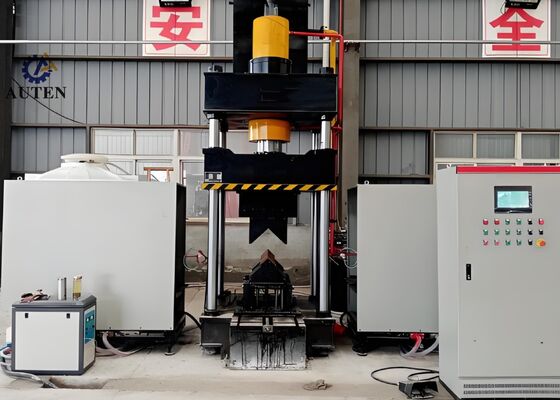
Modello HQ250-700 CNC angolo di riscaldamento macchina di piegatura 1600KN pressione del serbatoio di olio
Introduzione al prodotto:
Il sistema di piegatura termica CNC è stato attentamente progettato e attentamente testato in fabbrica per garantire una piegatura precisa dei profili di acciaio angolare e delle lamiere di metallo piatte.Esso è specificamente progettato per soddisfare le esigenze di produzione di industrie come la fabbricazione di acciaio strutturale., produzione di componenti meccanici e lavorazione dei metalli architettonici, offrendo un'eccezionale precisione di formazione e una consistenza operativa affidabile,il sistema garantisce che i pannelli in acciaio e metallo a angolo piegato soddisfino rigorose specifiche dimensionali e strutturali, facilitando un progresso agevole ed efficiente nei successivi processi di produzione a valle.
Parametri del prodotto:
| Modello |
HQ250-700 |
| Pressione del serbatoio dell'olio (kN) |
1600 |
| Dimensioni di piegatura esterne a doppio lato (calcetto in alto) (mm) |
L80*7~L250*32 |
| Grado di piegatura verso l'esterno su due lati per gli angoli (°) |
30° |
| Intervallo di piegatura singola in acciaio angolare in avanti (mm) |
L80*7~L200*20 |
| Grado di piegatura singolo in acciaio angolare in avanti (°) |
20° |
| Spessore della piastra di piegatura (mm) |
2 ~ 16 |
| Larghezza della piastra di piegatura (mm) |
700 |
| Grado di piegatura per piastre (°) |
90° |
| Intervallo di apertura e chiusura dell'angolo (mm) |
L80*7~L200*16 |
| Angolo di apertura e di chiusura (°) |
16° |
| Corso del serbatoio dell'olio (mm) |
800 |
| Altezza massima di apertura (mm) |
1300 |
| Potenza del motore (kW) |
15 |
| Potenza di riscaldamento (kW) |
60*2 |
| Asse CNC |
3 |
| Capacità del serbatoio dell'olio (L) |
630 |
| Dimensione complessiva (m) |
3.5x4.5x4.1 |

Caratteristiche del prodotto:
1Il sistema incorpora una piattaforma di controllo PLC avanzata basata su CNC e un'intuitiva interfaccia uomo/macchina touchscreen (HMI), che consente una comodità di inserimento dei parametri.monitoraggio in tempo reale delle condizioni di funzionamento delle apparecchiatureQuesta architettura di controllo intelligente offre agli operatori un'esperienza operativa semplice, affidabile e orientata all'utente.
2La macchina utilizza una tecnologia avanzata di riscaldamento ad induzione ad ultrasuoni a frequenza intelligente, fornendo riscaldamento rapido e uniforme, utilizzo energetico migliorato,e gestione responsabile per l'ambienteQuesto metodo di riscaldamento avanzato aumenta l'efficienza della produzione, riduce i costi operativi e soddisfa gli standard contemporanei di protezione ambientale.
3Progettato come un sistema di modellazione completamente integrato, l'apparecchiatura elimina la necessità di sostituzione di utensili aggiuntivi e regolazione frequente dello stampo.Questa configurazione ottimizzata semplifica la preparazione della produzione, riduce al minimo i requisiti di installazione e contribuisce a migliorare l'efficienza complessiva della produzione.
4. Con la tecnologia avanzata di controllo di precisione CNC, la macchina esegue operazioni di piegatura e formazione altamente precise. Mantenere una qualità del prodotto costante, eccellente precisione dimensionale,e risultati di lavorazione stabili migliorando sostanzialmente l'efficienza della produzione.
5L'apparecchiatura è dotata di un'unità di alimentazione idraulica indipendente integrata con un sistema di controllo elettrico dedicato.maggiore sicurezza operativa, prestazioni affidabili della macchina e affidabilità per la produzione industriale continua e di grandi volumi.
6La funzione di stampaggio a freddo è progettata per la lavorazione di sezioni in acciaio con angolo fino a L100 × L100 × 10 mm, con un angolo di piegatura massimo ammissibile di 5 gradi.fornendo un controllo preciso della deformazione e una qualità di formazione costante.
7In condizioni di funzionamento standard, il ciclo di pressatura a freddo dura circa 10 secondi per pezzo, mentre la formazione termica richiede generalmente circa 120 secondi per componente.a seconda delle specifiche del materiale e delle dimensioni del pezzoLa flessione termica inizia quando il pezzo di lavoro raggiunge una temperatura di circa 800°C (condizione di calore rosso),con parametri di lavorazione ottimizzati stabiliti in base alle caratteristiche del materiale e alla precisione di piegatura richiesta.
8Durante le operazioni di formazione termica, l'operatore deve solo inserire i parametri di lavorazione richiesti e avviare il ciclo automatico utilizzando il pulsante di controllo o il pulsante del pedale.Il sistema completa automaticamente l'intera sequenza programmata, compreso l'inserimento del pezzo di lavoro nella zona di riscaldamento, l'esecuzione del riscaldamento a induzione, il ritiro automatico dell'unità di riscaldamento, l'esecuzione di serrature e pressioni idrauliche, il sollevamento del ram,e scaricare il componente completato.
9In un processo integrato di stampaggio termico e di stampaggio a freddo, il ciclo di produzione può iniziare immediatamente dopo l'inserimento dei parametri di processo richiesti.il ram idraulico non deve tornare completamente alla sua posizione inizialeInvece, il calcolatore inferiore si alza automaticamente per stabilire un'apertura di 100 mm, consentendo di rimuovere comodamente il pezzo finito.Questa sequenza operativa ottimizzata accorcia efficacemente il ciclo di produzione e migliora ulteriormente l'efficienza complessiva della produzione.
Questi campioni di prova, fabbricati utilizzando l'attrezzatura di punzonatura, taglio e marcatura in acciaio angolare,sono conformi alle specifiche standard e ai parametri di lavorazione comunemente applicati nell'industria manifatturiera delle torri angolari in acciaioEssi forniscono agli utilizzatori una base diretta e pratica per valutare la qualità di lavorazione della macchina, la precisione dimensionale, l'efficienza del processo di lavorazione e la precisione dei parametri.e lavorazione indicatori di prestazione chiave che dimostrano la capacità dell'apparecchiatura di soddisfare i requisiti di produzione più esigenti della fabbricazione di torri angolari in acciaio.
Nella costruzione di linee di trasmissione ad ultraalta tensione (UHV), dove le torri di trasmissione sono esposte a condizioni ambientali severe e a considerevoli carichi strutturali,Questa apparecchiatura svolge una funzione critica nella lavorazione dei componenti in acciaio angolare che formano il quadro portante primario delle torri.. esegue in modo affidabile operazioni di perforazione e stampaggio su acciaio angolare utilizzato nei corpi delle torri, dei bracci incrociati e di altri elementi strutturali essenziali,garantire un'elevata precisione dimensionale e una robusta integrità strutturaleQueste capacità contribuiscono a migliorare la durata della torre di trasmissione e forniscono un supporto essenziale per il funzionamento sicuro, stabile e continuo dei sistemi di trasmissione di energia UHV.


 Il tuo messaggio deve contenere da 20 a 3000 caratteri!